Последние новости и блог
С точки зрения кинетики плавления полимеров, нейлон функционирует как полукристаллический конструкционный термопластик, переход плавления которого сопровождается резкими изменениями вязкости и явлениями кристаллизации. При фиксированном времени пребывания в печи и температурном диапазоне частицы различного диаметра поглощают тепловую энергию с разной скоростью. Мелкие частицы быстро поглощают энергию, плавясь выше температуры фазового перехода и почти мгновенно начиная текучесть; однако преждевременное плавление изменяет динамику локального поверхностного натяжения. Крупные частицы поглощают тепло с временной задержкой, что требует длительного времени выдержки для устранения межчастичных границ. Если термический режим благоприятствует мелким частицам, ядра крупных частиц остаются частично нерасплавленными, образуя физические границы раздела, которые действуют как места концентрации напряжений, значительно снижая ударопрочность и адгезию при чеканке. И наоборот, если температура повышается для крупных фракций, мелкодисперсные частицы, плавящиеся на ранней стадии, подвергаются термоокислительной деградации, вызывая охрупчивание и пожелтение.В промышленном контроле качества мониторинг D10, D50, D90 и расчет значения Span с помощью лазерной дифракции представляют собой стандартный протокол для обеспечения стабильности покрытий. Эмпирическая проверка показывает, что для традиционного электростатического нанесения поддержание D50 в диапазоне от 35 до 45 микрон, D10 выше 15 микрон и D90 ниже 70 микрон (целевое значение Span от 1,2 до 1,5) обеспечивает оптимальный электродинамический отклик и выравнивание пленки. Для нанесения в псевдоожиженном слое поддержание D50 в диапазоне от 80 до 120 микрон при строгом ограничении количества мелких частиц размером менее 30 микрон до менее 5% оптимизирует газовую суспензию и термическое самовыравнивание. Адаптация параметров PSD к конкретным протоколам механического нанесения устраняет более 90% дефектов покрытия, вызванных сырьем, при этом значительно повышая эффективность переноса и стабильность регенерации, что в конечном итоге снижает эксплуатационные производственные затраты.Освоение управления распределением частиц по размерам переводит процесс нанесения нейлонового покрытия из разряда эмпирических проб и ошибок в область высокоточной обработки. Поставщики материалов и промышленные предприятия, занимающиеся нанесением покрытий, должны выходить за рамки стандартных обозначений марок полимеров или насыпной плотности, интегрируя показатели распределения частиц по размерам в процедуры приемки сырья и системы контроля качества. Создание прямой аналитической базы данных, связывающей показатели зерна с морфологией покрытия в цехе, позволяет технологическим линиям перейти от реактивного устранения дефектов к прогнозируемому контролю качества, обеспечивая высокую долговечность и стабильность результатов. нейлон Защитные слои в сложных промышленных условиях.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ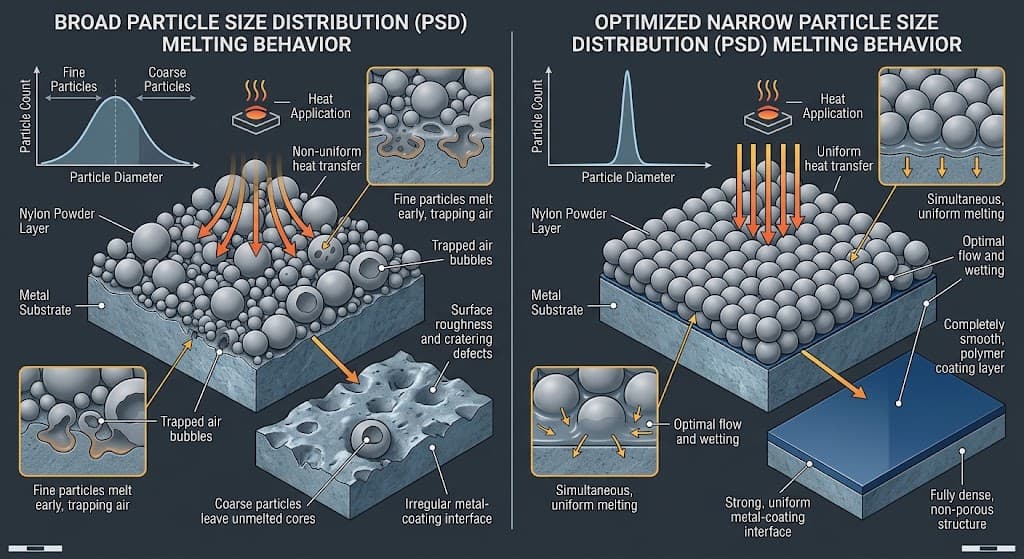
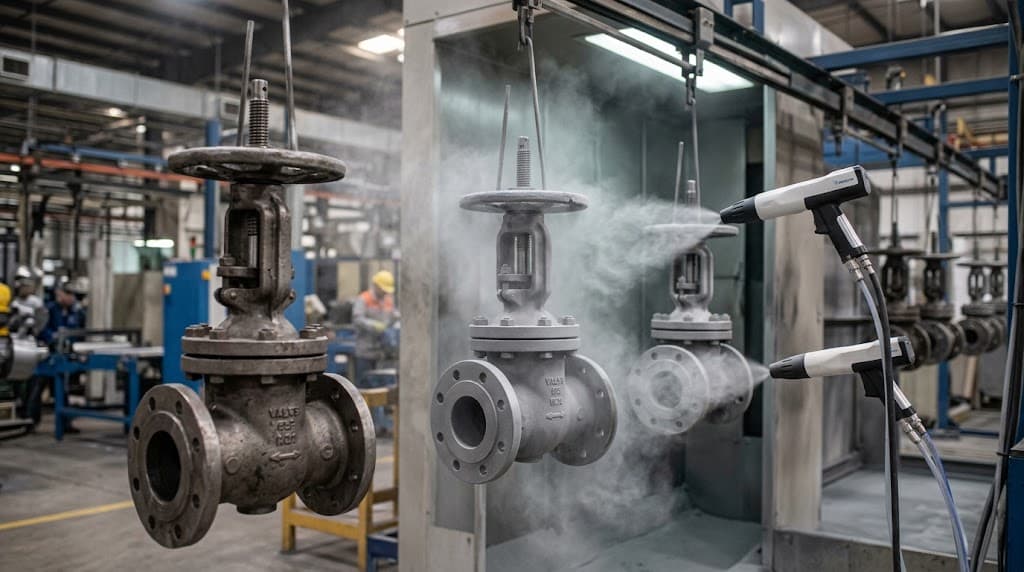
В практическом применении нейлона (ПА11, ПА12При использовании порошкового электростатического напыления и нанесения покрытий методом погружения в псевдоожиженный слой дефекты покрытия, такие как микропоры, эффект «апельсиновой корки», неравномерная толщина и истончение краев, часто объясняются температурой запекания или предварительной обработкой подложки. Однако, Глубокий технический анализ сценариев промышленной переработки показывает, что многие устойчивые колебания качества напрямую связаны с распределением частиц по размерам (PSD) исходного порошка. Размер частиц — это далеко не простой, единый показатель; различное физическое поведение крупных и мелких частиц в процессе псевдоожижения, электростатического переноса и термического плавления напрямую определяет конечные характеристики покрытия с точки зрения коррозионной стойкости, механической прочности и топометрии поверхности.В процессах электростатического напыления и псевдоожиженного слоя частицы порошка подвергаются принципиально различным физическим силам и динамике теплопередачи. Когда частицы движутся от распылителя к заготовке под действием электрического поля, аэродинамическое сопротивление непрерывно взаимодействует с электростатической силой. Мелкие частицы (обычно определяемые как частицы размером менее 20 микрон) обладают минимальной массой и чрезвычайно большой удельной поверхностью, что делает их очень восприимчивыми к турбулентности воздушного потока и агломерации. Это приводит к разбрызгиванию из сопла распылителя. После осаждения эти агломераты захватывают воздух, который с трудом выходит во время последующего отверждения расплава, что приводит к образованию микроскопических микропор или кратерных дефектов. Напротив, крупные частицы (более 80 или 100 микрон) демонстрируют превосходную гидродинамику, но им не хватает достаточной электростатической адгезии, что приводит к преждевременному отслоению до попадания в печь или медленному выравниванию во время плавления, что проявляется в виде выраженных дефектов типа «апельсиновой корки».Нанесение покрытий в псевдоожиженном слое требует точного контроля суспензии порошковой матрицы. Идеальное состояние псевдоожижения достигается за счет равномерной газопроницаемости через пустоты в частицах. Чрезмерное соотношение мелкий порошок Это вызывает образование каналов или локальное кипение внутри слоя. При погружении предварительно нагретых металлических деталей в локальные области поглощают неровные агломераты порошка, вызывая локальные скачки толщины или внутренние термические напряжения. И наоборот, высокая концентрация крупных частиц вызывает оседание дна слоя, создавая характерный градиент, при котором нижние участки перекрываются, а верхние края остаются тонкими. Следовательно, относительный размах распределения (значение Span) является гораздо более надежным индикатором совместимости линии, чем только медианный размер частиц (D50). Порошки с широким распределением обеспечивают экономические преимущества, но разница в скорости плавления между крупной и мелкой фракциями оставляет скрытые межфазные пустоты внутри защитного слоя.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ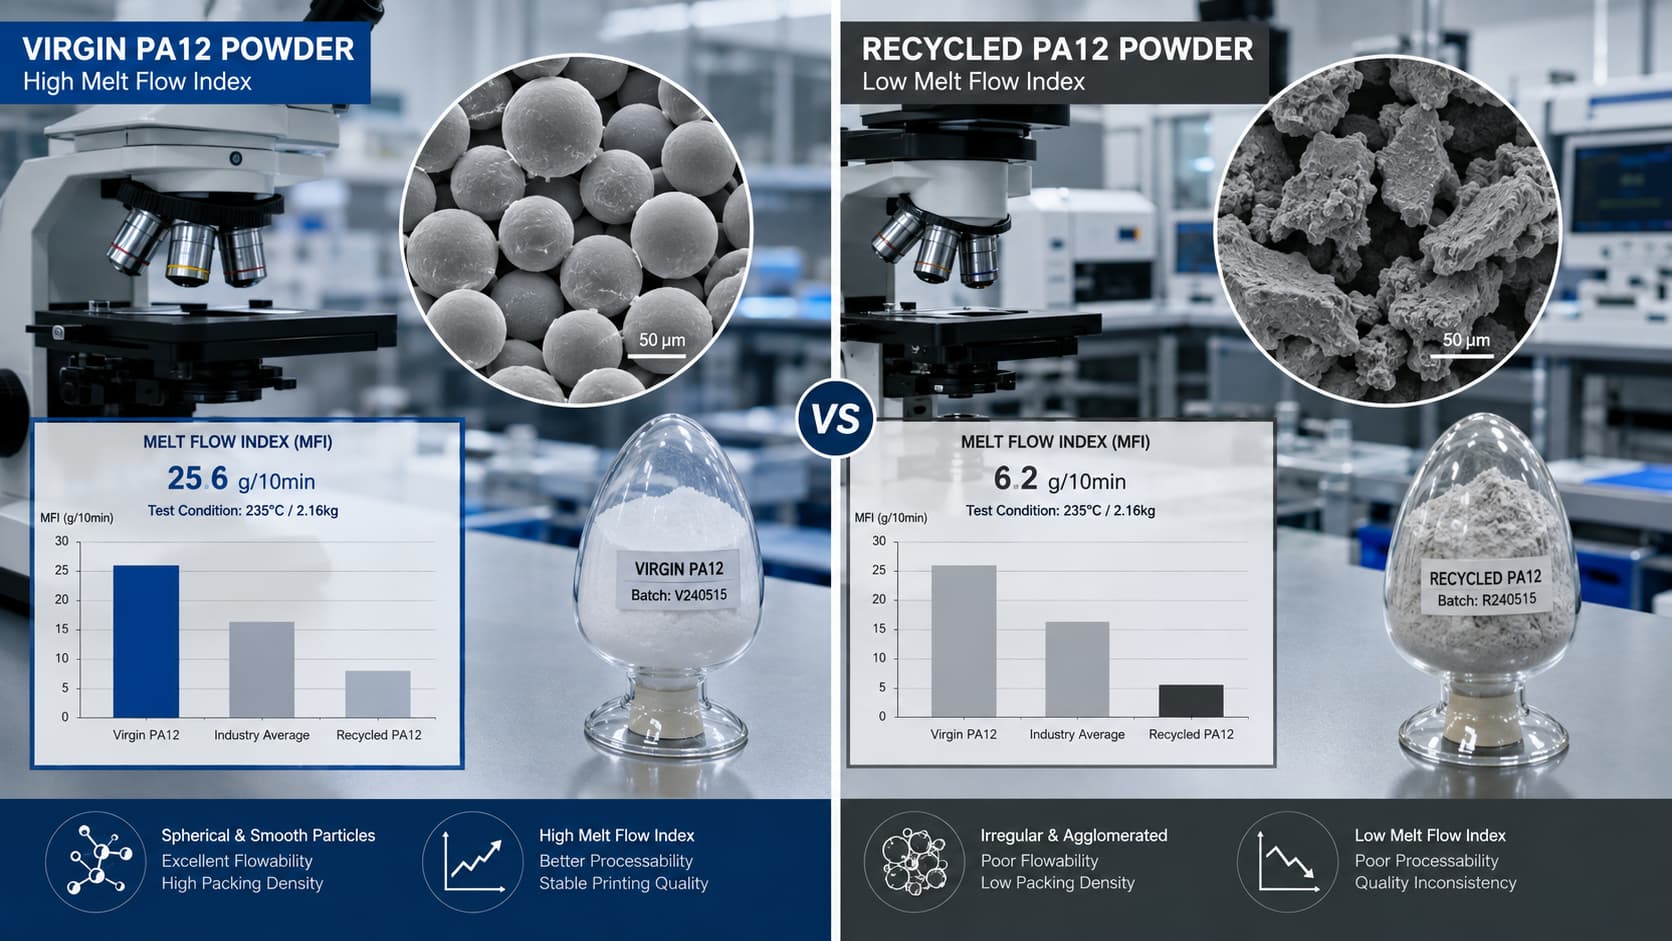
Помимо механических характеристик после изготовления, экономические показатели производства отдельных деталей для производителей, работающих в сегменте B2B, определяются особенностями термической обработки, стабильностью окна спекания и возможностью повторного использования порошка. Полиамид PA12 обладает широким и стабильным диапазоном термической обработки, обеспечивая комфортный температурный запас между точками кристаллизации и плавления.Эта тепловая подушка минимизирует накопление внутренних напряжений, упрощает контроль деформации и замедляет термическую деградацию неспеченного порошкового брикета. Эмпирические данные производства подтверждают, что ПА12 Коэффициент обновления порошка может поддерживаться на уровне от 30% до 50%, что позволяет прогнозировать коэффициенты переработки порошка и снижать затраты на пополнение первичного сырья. В отличие от этого, PA11 обладает более узкой кинетикой спекания и более высокой термической чувствительностью; неспеченный порошок быстрее деградирует при длительном воздействии высоких температур слоя. Управление PA11 требует более высоких коэффициентов обновления первичного порошка (обычно от 50% до 70%) для предотвращения дефектов поверхности, таких как текстура «апельсиновой корки» или механическая деградация. Научно-исследовательские группы, оценивающие экономику установки, должны учитывать долгосрочное поведение при термической деградации и процент брака в моделях общей стоимости владения, а не полагаться исключительно на удельные цены на сырье.Оценка долгосрочной надежности компонентов требует проверки химической совместимости и стойкости к жидкостям в жестких условиях эксплуатации, таких как подкапотные пространства автомобилей, гидравлические системы в аэрокосмической отрасли или химические заводы. Благодаря своей молекулярной упаковке, PA11 обеспечивает превосходные барьерные свойства и более низкую проницаемость для углеводородного топлива, автомобильных жидкостей, гидравлических масел и полярных растворителей по сравнению с PA12, демонстрируя превосходную устойчивость к растрескиванию под воздействием окружающей среды при повышенных температурах. С другой стороны, ПА12 Обладает превосходной химической стойкостью к сильным щелочным растворам и концентрациям солей в водном растворе. Инженерные группы должны проводить ускоренные испытания на старение на стандартизированных образцах ISO 527-2 типа 1A в условиях, имитирующих рабочую среду (например, 85°C / 85% относительной влажности в течение не менее 500 часов), чтобы количественно оценить сохранение предела текучести и кривые деградации ударной вязкости. Разработка эмпирических протоколов проверки обеспечивает подлинное техническое доверие и гарантирует, что детали конечного использования сохраняют структурную целостность на протяжении всего расчетного срока службы.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ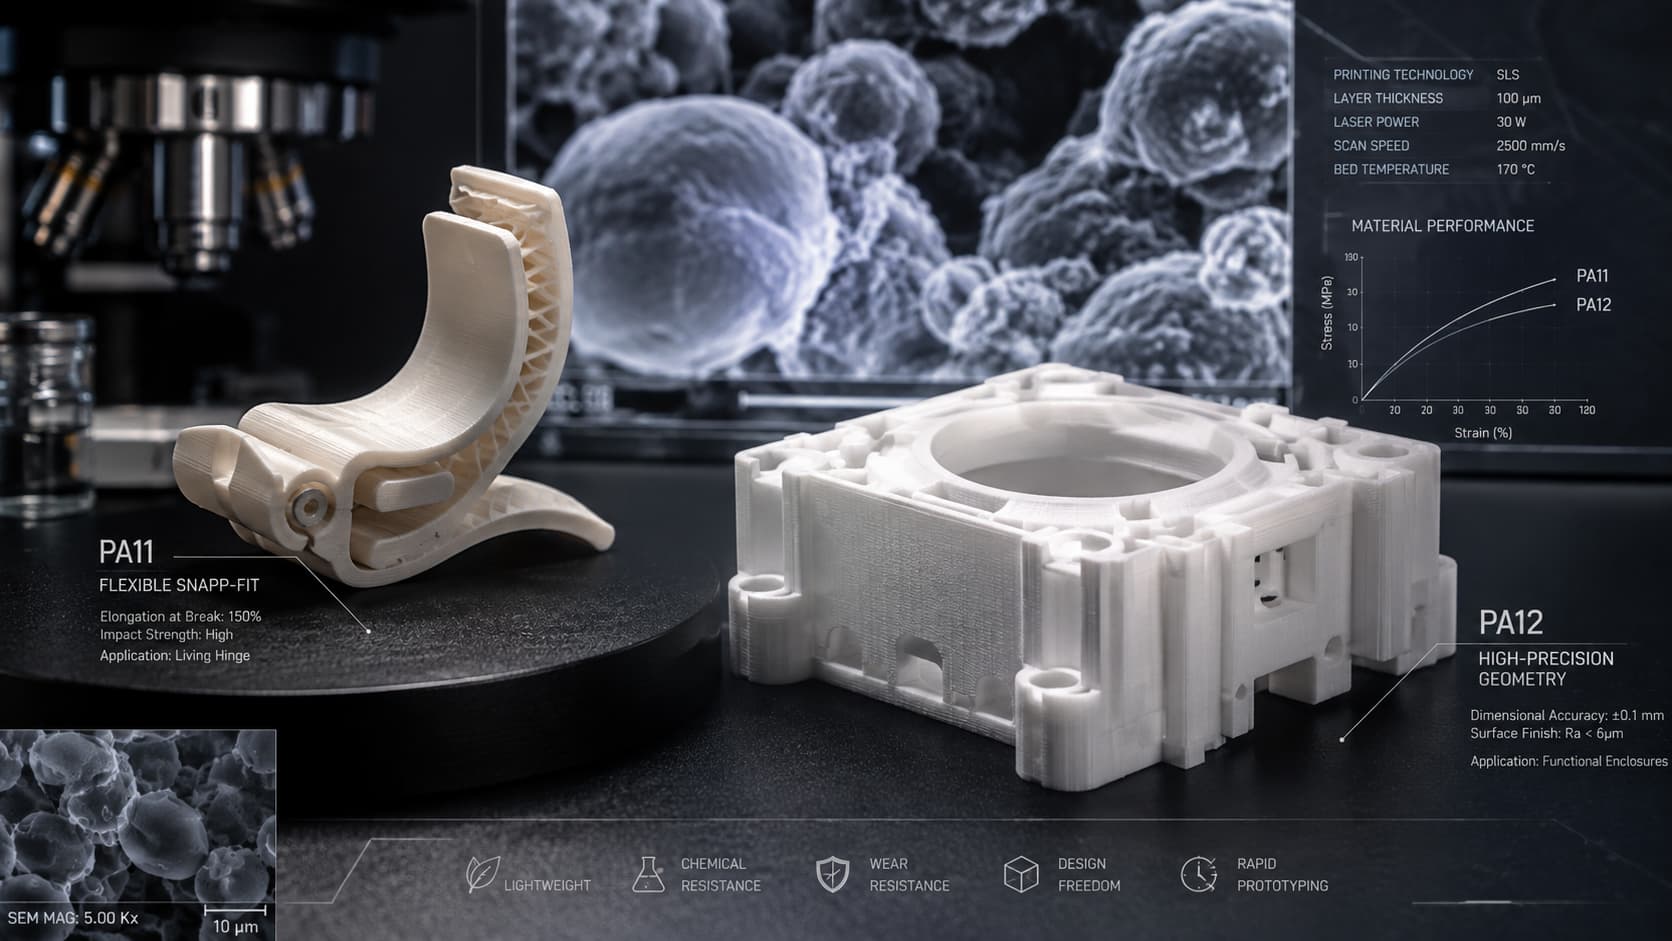
По мере перехода аддитивного производства в промышленное производство конечных продуктов, группы по закупкам и инженеры-специалисты часто сталкиваются с серьезной дилеммой при выборе полиамидных порошков. Выбор между PA11 и нейлоновые порошки PA12 Это требует баланса между механическими характеристиками, химической стойкостью и долгосрочной структурой производственных затрат. Инженерные группы часто сосредотачиваются исключительно на значениях начальной прочности на растяжение, указанных в технических характеристиках, игнорируя анизотропное механическое поведение, ползучесть и характеристики влагопоглощения. Следовательно, функциональные компоненты могут подвергаться непредсказуемым структурным разрушениям или изменению размеров в процессе реальной сборки или экологической квалификации. Понимание структурных различий на молекулярном уровне полимеров и согласование этих характеристик с конкретными функциональными требованиями является важнейшей основой для снижения затрат на итерации НИОКР и создания стабильной цепочки поставок.На молекулярном уровне основное различие между PA11 и ПА12 Разница между длиной углеродной цепи и концентрацией амидных групп напрямую определяет физическое поведение на макроуровне. Полиамид 12 (PA12) синтезируется путем полимеризации с раскрытием кольца лауриллактама и имеет длинную углеводородную цепь, что снижает общую плотность амидных групп. Эта уникальная химическая архитектура обеспечивает исключительно низкое влагопоглощение, обычно менее 0,5% при насыщении. В сложных промышленных условиях эта минимальная гигроскопичность обеспечивает исключительную стабильность размеров и стабильные диэлектрические свойства даже при высокой влажности, воздействии воды или переменных рабочих температурах. Напротив, полиамид 11 (PA11) — это биополимер, изготовленный из касторового масла, обладающий более короткой углеродной цепью и более высокой плотностью межмолекулярных водородных связей. Эта плотная водородно-связанная сеть обеспечивает значительно большее удлинение при разрыве, превосходную ударную вязкость и повышенную усталостную прочность по сравнению с PA12, позволяя компонентам поглощать значительную энергию деформации при циклических механических нагрузках без хрупкого разрушения.С точки зрения применения, эти отличительные характеристики материала определяют четкие эксплуатационные границы в проектировании изделий. Для компонентов с защелкивающимися механизмами, шарнирами, гибкими зажимами для воздуховодов или защитными корпусами, подверженными высокоскоростным ударам, PA11 обеспечивает непревзойденную структурную податливость. Он выдерживает многократные механические деформации без обесцвечивания под воздействием напряжений или катастрофических разрушений. И наоборот, для высокоточных электронных корпусов, крупномасштабных пневматических приспособлений, сложных жидкостных коллекторов и измерительных шаблонов PA12 остается отраслевым эталоном благодаря своей структурной жесткости, устойчивости к деформации и минимальному набуханию под воздействием влаги. Использование более гигроскопичного полимера в сборках с жесткими допусками чревато расширением под воздействием окружающей среды и механическим заеданием, что может привести к разрушению сборки. Следовательно, при выборе материалов необходимо учитывать не только базовые показатели прочности, но и преобладающее напряженное состояние компонента — оценивать статическую жесткость конструкции в сравнении с динамической ударопрочностью.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ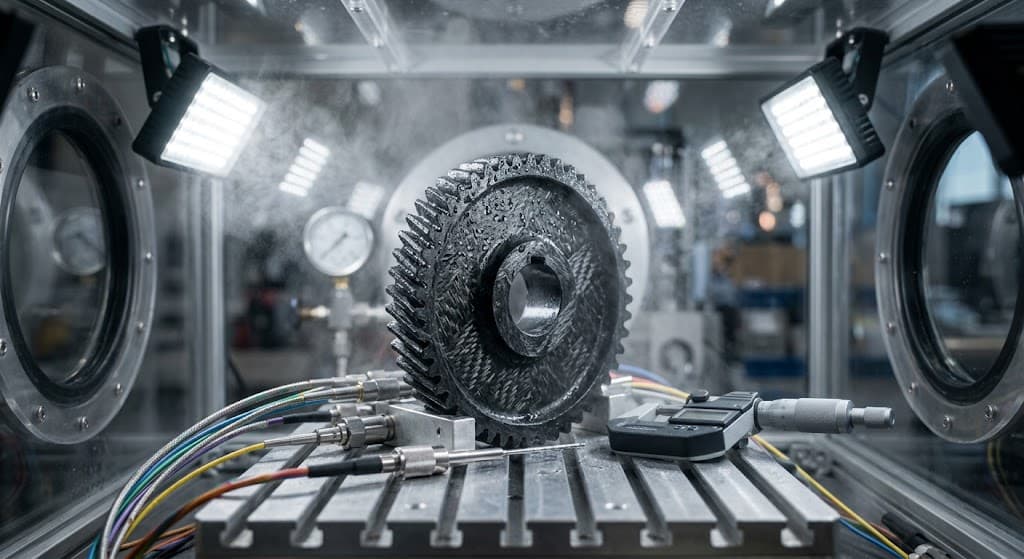
Увлажнение направлено на быстрое перемещение молекул воды в аморфную фазу для достижения состояния влажностного равновесия с окружающей средой. Полиамидные детали, полученные методом литья под давлением, практически полностью сухие, с содержанием влаги часто ниже 0,3%, что делает их хрупкими по своей природе. В условиях окружающей среды равновесное содержание влаги в конечном итоге достигает 2,0–3,5%, но неконтролируемое естественное поглощение занимает недели или месяцы и создает резкие внутренние градиенты влажности. Ускоренное увлажнение, такое как воздействие на компоненты из PA6 температурой 80°C и относительной влажностью 90% в течение 4–8 часов или погружение их в горячую воду при температуре 80°C, способствует равномерной диффузии воды по всей геометрии детали. Постобработка демонстрирует резкое увеличение ударной вязкости с надрезом более чем на 50% и повышение удлинения при разрыве, сопровождающееся умеренным снижением прочности на растяжение и модуля упругости при изгибе на 15–25% — компромисс, который восстанавливает истинную инженерную прочность полимера.Сравнение отжига и увлажнения выявляет различные, но взаимодополняющие функциональные профили. Отжиг способствует достижению кристаллического совершенства и снятию напряжений, непосредственно уменьшая термическую деформацию, растрескивание от остаточных напряжений и долговременную ползучесть. Увлажнение направлено на пластификацию и повышение прочности, решая проблемы хрупкого разрушения, низкой ударопрочности и ошибок сборки, вызванных влажностью. Для высокоточных промышленных компонентов, подверженных механическим нагрузкам и изменениям окружающей среды, оптимальная последовательность постобработки требует отжига перед увлажнением. Снятие внутренних напряжений посредством термического отжига перед доведением материала до равновесия влажности обеспечивает как морфологическую стабильность, так и механическую прочность, гарантируя подтвержденную надежность для сложных инженерных применений.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
В сфере производства конструкционных пластмасс и в реальных условиях эксплуатации международные покупатели и операторы литьевых производств часто сталкиваются с устойчивыми дефектами качества: компоненты, демонстрирующие высокую точность размеров и безупречную поверхность сразу после извлечения из формы, часто деформируются, растрескиваются при сборке или разрушаются хрупким образом во время испытаний на удар после доставки. Это незаметное структурное повреждение обычно происходит из-за остаточные напряжения, возникающие в процессе формования, и сильная присущая полиамидным (ПА) смолам гигроскопичность. Для модифицированные полиамидыв том числе стекловолокно армированный PA6В системах на основе PA66, огнестойких и упрочненных материалов, одной лишь корректировки стандартных параметров литья под давлением редко бывает достаточно для обеспечения структурной целостности. Этапы постобработки — в частности, отжиг и увлажнение — являются незаменимыми инженерными мерами, используемыми для устранения внутренних напряжений, стабилизации кристаллической морфологии и фиксации номинальных механических свойств в реальных условиях эксплуатации. С точки зрения физики полимеров, литье под давлением подвергает расплавленные полимеры воздействию высоких скоростей сдвига с последующим быстрым термическим охлаждением. Этот резкий температурный градиент между внешней оболочкой и внутренним сердечником препятствует достижению полимерными цепями термодинамического равновесия, удерживая значительное остаточное ориентационное напряжение внутри аморфных доменов. Одновременно с этим, Полиамиды содержат полярные амидные группы (-CONH-) вдоль своей основной цепи, которые образуют прочные водородные связи с влагой окружающей среды. Неподготовленные к сушке детали, полученные методом сухого формования, со временем поглощают воду, которая действует как пластификатор, снижая температуру стеклования (Tg) аморфной фазы. Без контролируемой влажности нескоординированное поглощение воды из окружающей среды приводит к неравномерному объемному расширению, изменению размеров и преждевременному растрескиванию под механическими нагрузками. Механизм термического отжига основан на подаче энергии, обеспечивающей подвижность сегментов в замороженных полимерных цепях, что приводит к снятию зафиксированных напряжений и совершенствованию неполных кристаллических структур. На практике оптимальный диапазон температур отжига устанавливается между температурой стеклования (Tg) материала и его температурой плавления (Tm), обычно на 20–30 °C ниже Tm. В качестве примера рассмотрим 30%-ный армированный стекловолокном полиамид PA66 (PA66+30%GF). Для эффективной термической обработки требуется поддержание температуры от 140 до 160 °C в течение 1–2 часов с последующим медленным контролируемым охлаждением в печи. Недостаточное тепловое воздействие не позволяет снять ориентационные напряжения, в то время как чрезмерные температуры или резкое охлаждение вызывают термическую деградацию, окисление поверхности и вторичные термические напряжения. Количественная проверка показывает, что Надлежащим образом отожженные компоненты из стекловолокна демонстрируют отклонения размеров менее 0,1% в ходе испытаний на термическое циклирование, что эффективно предотвращает отложенное растрескивание под нагрузкой. Часто задаваемые вопросы 1. Каков ваш минимальный объем заказа (MOQ)? Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста. Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки. 2. О примере. Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена. 3. О качестве. Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой. 4. О сроках доставки. Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней. 5. Информация о транзакциях и способах оплаты. Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
Для сохранения инженерных механических свойств при более высоких коэффициентах переработки, Модификация молекулярной цепи и компенсация совместимости становятся крайне важными. Для решения проблемы разрыва цепей, вызванного термическим сдвигом и гидролизом, реактивные удлинители цепей — такие как бис-оксазолин или многофункциональные эпоксидные соединения — могут быстро реагировать с концевыми карбоксильными и аминогруппами нейлоновых цепей. Это восстанавливает связи разорванных полимерных цепей, возвращает высокую молекулярную массу и повышает вязкость расплава. Эмпирические испытания показывают, что добавление 0,5–0,8% высокоактивного удлинителя цепи к системе PA66+30%GF, содержащей 20% вторичного сырья, увеличивает ударную вязкость с надрезом на 15–22%, заметно повышает прочность расплава и эффективно подавляет обнажение стекловолокон на поверхности деталей.Помимо удлинения и упрочнения цепи, компенсация антиоксидантного и термостойкого старения имеет решающее значение для обеспечения длительного срока службы. Когда модифицированный нейлон В результате вторичного плавления основной стерически затрудненный фенольный и вторичный фосфитный антиоксидантный комплекс в значительной степени расходуется, что делает полимер крайне уязвимым к термоокислительной деградации. Восполнение 0,2–0,4% комплексного антиоксидантного комплекса в сочетании с микроколичествами термостабилизаторов на основе меди позволяет улавливать свободные радикалы, образующиеся в процессе обработки, останавливать деградацию, вызванную цепной реакцией, и предотвращать быстрое ухудшение стойкости к термическому старению в течение всего срока службы компонента.Окончательно, Создание отслеживаемой системы тестирования физических свойств и контроля качества имеет важное значение для промышленного внедрения. При покупке или внутренней рециркуляции модифицированный нейлон На предприятиях по переработке вторичного сырья следует проводить испытания партий на плотность, скорость потока расплава, содержание золы (для марок, армированных стекловолокном) и ударную вязкость по Шарпи/Изоду с надрезом. Установив базовые показатели физических свойств для различных соотношений смешивания и точно настроив состав удлинителей цепи и стабилизаторов на основе показателей деградации в реальном времени, производители могут перейти от эмпирического, необработанного смешивания вторичного сырья к контролируемому, воспроизводимому и усовершенствованному инженерному процессу. Это обеспечивает существенную экономию материальных затрат при сохранении строгих стандартов качества для устойчивого производства.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
В современной области литья под давлением и применения конструкционных пластмасс правильное использование модифицированного переработанного нейлона, такого как переработанный полиамид PA6, имеет важное значение. ПА66— значительно расширилась за пределы простой стратегии снижения затрат. Она стала ключевым элементом устойчивого развития цепочки поставок и управления углеродным следом. Однако многие производственные компании часто сталкиваются с резким падением производительности в практическом производстве. Широко распространены такие проблемы, как внезапная потеря прочности изделия при непрерывном формовании, недостаточная усталостная прочность, хрупкое разрушение конструкционных деталей при низких температурах и сильные серебристые полосы или пузырьки, вызванные гидролитической деградацией. Первопричина заключается не в присущей переработанному нейлону непригодности к использованию, а скорее в недостаточном понимании механизмов молекулярной деградации полиамида при многократной термической обработке, а также в отсутствии точного контроля соотношения добавок и соответствующих методов компенсации производительности на молекулярном уровне.В реальных инженерных условиях нейлоновые смолы демонстрируют чрезвычайную чувствительность к воздействию тепла, механическим сдвиговым нагрузкам и остаточной влаге. В процессе каждого термического плавления и высокоскоростного прохождения через шнек литьевой машины амидные связи вдоль основной цепи полиамида подвергаются значительному риску разрыва, что приводит к снижению молекулярной массы и расширению распределения молекулярной массы. В случае модифицированных нейлоновых отходов, армированных стекловолокном, механический сдвиг дополнительно вызывает сильное снижение длины волокон, при этом средняя длина стекловолокна может уменьшиться с первоначальных 200–300 микрон до менее 100 микрон, что напрямую ухудшает исходные прочностные и ударные свойства материала. Прямое смешивание высоких процентов переработанного материала с первичной смолой без тщательной предварительной обработки приводит к ухудшению внешнего вида поверхности с обнаженными волокнами, а также к резкому снижению внутренней усталостной прочности, что серьезно ухудшает стабильность качества продукции.Установить надежные стандарты использования переработанный нейлонОсновным предварительным условием является точное понимание эволюции свойств в процессе переработки. Термогравиметрический анализ и испытания на скорость потока расплава (MFR) показывают, что по мере увеличения количества циклов переработки или роста доли переработанного материала MFR увеличивается нелинейно, отражая разрыв молекулярных цепей и потерю вязкости. Кроме того, переработанные гранулы быстро поглощают влагу из окружающей среды во время хранения. Если их не подвергать тщательной сушке осушителем перед переработкой, остаточная влага вызывает сильный гидролиз при высоких температурах, быстро разрывая полимерные цепи. Поэтому разработка строгого протокола предварительной сушки для поддержания содержания влаги строго ниже 0,1% (в идеале ниже 0,05%) внутри бункера является незаменимой основой для функционирования любого метода компенсации производительности.Что касается соотношений добавления, то инженерный опыт и эмпирические данные показывают, что универсального «золотого соотношения» не существует. Вместо этого, Соотношения необходимо классифицировать на основе требований к конечному применению, нагрузок на конструкцию и динамики заполнения формы. Для неконструкционных деталей или промышленных компонентов с минимальными эстетическими стандартами доля вторичного сырья может достигать 25–30%, при этом прочность на растяжение и модуль упругости при изгибе обычно остаются на уровне 85–90% от показателей первичного материала. Однако для прецизионных конструкционных компонентов, подверженных динамическим нагрузкам, сильным ударам или высокой усталости, доля вторичного сырья должна быть строго ограничена 10–15%. Превышение 30% содержания вторичного сырья часто приводит к катастрофическому снижению относительного удлинения при разрыве и ударной вязкости с надрезом, а реология расплава становится крайне нестабильной, что приводит к чередованию облоя и коротких впрысков при литье под давлением.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
Испытание на содержание золы (ISO 3451-1) служит прямым инструментом проверки соотношения наполнителей в армированных, минеральных или огнестойких полиамидных составах. Нагревание образцов в высокотемпературной муфельной печи (обычно от 600 до 800 °C) полностью сжигает органическую нейлоновую матрицу, оставляя после себя неорганические остатки, такие как стекловолокно, углеродное волокно, тальк или неорганические антипирены. Для стеклоармированных компаундов, таких как PA66 GF30Допустимое отклонение содержания золы должно оставаться в узких пределах. Показатель содержания золы, значительно ниже нормы, снижает жесткость конструкции и температуру тепловой деформации (ТТ). Избыток золы увеличивает плотность материала и стоимость его закупки, одновременно повышая вязкость расплава, ускоряя износ шнека и снижая ударную вязкость. Эмпирическая проверка включает в себя микроскопический анализ прокаленного остатка: если остаточные стекловолокна выглядят измельченными в мелкий порошок, значит, материал подвергся разрушительному сдвигу во время компаундирования на двухшнековом смесителе. Даже если общее содержание золы кажется правильным, короткая длина остаточных волокон значительно снижает ударную вязкость и усталостную прочность. Механические характеристики Испытания ни в коем случае не должны основываться только на статической прочности на растяжение, а должны включать всестороннюю оценку в соответствии со стандартами ISO 527 (прочность на растяжение), ISO 178 (прочность на изгиб) и ISO 179/180 (ударная прочность), с четким разграничением между состоянием «сухой после формования» (DAM) и состоянием после обработки влагой. Истинные механические характеристики определяются межфазной адгезией между неорганическими наполнителями и полиамидной матрицей. Когда силановые связующие агенты выходят из строя или распределяются неравномерно, стекловолокна под воздействием напряжения вырываются из матрицы, а не передают растягивающие нагрузки, что приводит к снижению относительного удлинения при разрыве и ухудшению ударной вязкости при надрезе. В практической инженерии испытания на ударную вязкость по Изоду или Шарпи с надрезом оказываются исключительно чувствительными к обнаружению внутренних концентраторов напряжений и плохой фазовой совместимости. Например, высокоогнестойкие марки нейлона, страдающие от образования налета из-за низкомолекулярных добавок или чрезмерной кристаллизации, демонстрируют резкое снижение ударной вязкости при надрезе — скрытый дефект, незаметный при стандартных испытаниях на растяжение, который неизбежно приводит к хрупкому разрушению при сборке. Для создания эффективного протокола входного контроля качества (ВКК) необходимо объединить эти три метода оценки в единый замкнутый цикл, а не рассматривать их по отдельности. После получения образцов продукции инспекторы должны провести экспресс-тестирование на содержание золы для проверки загрузки наполнителя и исключения ошибок в рецептуре. Затем, тестирование на показатель текучести расплава (MFR) в контролируемых условиях влажности оценивает деградацию полимерных цепей и соответствие технологическому окну. Наконец, испытания на механическое растяжение и ударную вязкость с надрезом на сухих образцах подтверждают эффективность связующего агента и прочность матрицы. Этот трехступенчатый процесс проверки — сочетание проверки наполнителя, проверки состояния молекулярных цепей и разрушающих механических испытаний — позволяет международным покупателям и производителям выявлять деградировавший материал, чрезмерно срезанные стекловолокна или плохое межфазное сцепление до того, как смолы попадут в литьевую машину, что исключает отзыв партий и укрепляет долгосрочное коммерческое доверие, основанное на достоверных инженерных данных. Часто задаваемые вопросы 1. Каков ваш минимальный объем заказа (MOQ)? Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста. Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки. 2. О примере. Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена. 3. О качестве. Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой. 4. О сроках доставки. Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней. 5. Информация о транзакциях и способах оплаты. Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
В процессе литья под давлением и экструзии высокоэффективных конструкционных пластмасс изучается стабильность модифицированного нейлона (например, в зависимости от партии) от партии к партии. ПА6 или стекловолокнистого полиамида PA66 и огнестойкие марки) напрямую определяет производительность и долгосрочную надежность деталей. Команды по закупкам, изучающие технические паспорта (ТЗ), предоставляемые поставщиками, часто сталкиваются с дилеммой: «соответствующие параметры на бумаге, но структурные трещины во время сборки» или «сильные колебания потока расплава на станке». Стандартные заводские технические паспорта, как правило, отражают пиковые свойства конкретных образцов, измеренные в идеальных сухих условиях, что не позволяет выявить скрытые риски, такие как разбавление переработанной смолы, деградация под воздействием термического сдвига на двухшнековом печах или неравномерное распределение антипирена. Для создания надежной системы контроля качества сырья необходимо выйти за рамки опоры на базовые показатели прочности на растяжение. Для оценки материалов по таким параметрам, как целостность полимерной цепи, соотношение неорганического наполнителя и микроструктурная когезия, покупатели должны учитывать показатель текучести расплава (MFR), количественный анализ золы и многомерные механические испытания.Показатель текучести расплава (MFR) является наиболее чувствительным барометром для оценки термической истории и распределения молекулярной массы в модифицированных нейлоновых компаундах. Полиамидные смолы по своей природе гигроскопичны; если пластиковые гранулы не высушены тщательно перед плавлением, влага окружающей среды вызывает агрессивную гидролитическую деградацию при повышенных температурах. Это разрыв цепей резко снижает молекулярную массу и проявляется в виде аномально высокого показателя текучести расплава. При стандартных испытаниях в соответствии с ISO 1133 или ASTM D1238 влажность образца должна быть снижена до уровня ниже 0,05% перед измерением массы экструзии при заданных параметрах температуры и нагрузки (например, 275°C / 2,16 кг для PA66). Скачок показателя текучести расплава, превышающий 20% по сравнению с базовой формулой, обычно указывает на наличие переработанных отходов, подвергнутых многократным циклам нагрева, или чрезмерного сдвига шнека, разрушающего полимерные цепи. И наоборот, аномально низкий показатель текучести расплава указывает на побочные реакции сшивания или передозировку удлинителей цепи. Эти аномалии текучести напрямую коррелируют с образованием облоя или короткими порциями во время обработки, служа ранними предупреждениями об остаточном внутреннем напряжении и преждевременном разрушении из-за ползучести.Часто задаваемые вопросы1. Каков ваш минимальный объем заказа (MOQ)?Для заказов образцов мы рекомендуем минимальный объем заказа в 5 кг, чтобы обеспечить достоверность теста.Для оптовых заказов мы рекомендуем минимальный объем в 1000 кг; чем больше объем, тем ниже стоимость доставки.2. О примере.Образцы весом до 5 кг предоставляются бесплатно, стоимость доставки не включена.3. О качестве.Мы сертифицированы по стандарту ISO9001 и располагаем современным испытательным оборудованием, гарантирующим, что каждая партия продукции проходит проверку и соответствует требованиям качества перед отгрузкой.4. О сроках доставки.Обычно образцы отправляются в течение 3-5 дней, а оптовые заказы — в течение 7-10 дней.5. Информация о транзакциях и способах оплаты.Мы поддерживаем следующие способы оплаты: TT, LC, EXW, FOB, CIF, CNF.
ЧИТАТЬ ДАЛЕЕ
Условия эксплуатации и вторичные физические свойства часто определяют окончательное утверждение материалов. Помимо статических механических характеристик, решающую роль играют трение, теплоотдача и анизотропия. Стекловолокно является абразивным и электроизоляционным материалом; при высокоскоростном трении или циклической вибрации открытые волокна могут ускорять износ соприкасающихся металлических поверхностей и накапливать статический заряд. Углеродное волокно обладает присущими ему смазывающими свойствами, электропроводностью и теплоотдачей. Нейлон, армированный углеволокном Углеродные волокна хорошо зарекомендовали себя в несмазанных зубчатых передачах, динамических подшипниках и взрывозащищенных корпусах, где важны рассеивание статического электричества и теплопередача. Однако углеродные волокна демонстрируют более резкую ориентацию, вызванную течением во время литья под давлением, чем стекловолокна, что приводит к выраженной анизотропии. Без оптимизированного литникового канала и анализа деформации неравномерная усадка может вызвать концентрацию внутренних напряжений и искажение размеров.Для оценки себестоимости необходимо перейти от цены сырья за килограмм к общей стоимости детали и эффективности на уровне системы. Цена на нейлоновые компаунды, модифицированные углеродным волокном, может быть в 4-8 раз выше, чем на аналогичные марки полиамида, наполненные стекловолокном. Эта первоначальная разница в стоимости часто отпугивает закупочные группы. Тем не менее, в автомобильных силовых агрегатах, роботизированных манипуляторах, рамах дронов и высокоскоростном текстильном оборудовании экономия веса напрямую снижает нагрузку на двигатели и энергопотребление, одновременно улучшая динамические характеристики. Кроме того, замена обработанных алюминиевых или литых металлических деталей на детали, изготовленные методом литья под давлением, позволяет использовать детали, полученные методом однократного литья. CF-нейлон Исключает вторичную обработку на станках с ЧПУ, удаление заусенцев и обработку поверхности. С учетом снижения энергопотребления и оптимизации процессов, высокие первоначальные затраты на углеродное волокно часто компенсируются в течение всего производственного цикла. Для корпусов большого объема, рабочих колес насосов и корпусов электроинструментов, где пространство не ограничено, а экономическая эффективность имеет первостепенное значение, нейлон, армированный стекловолокном, остается прагматичным базовым вариантом.
ЧИТАТЬ ДАЛЕЕ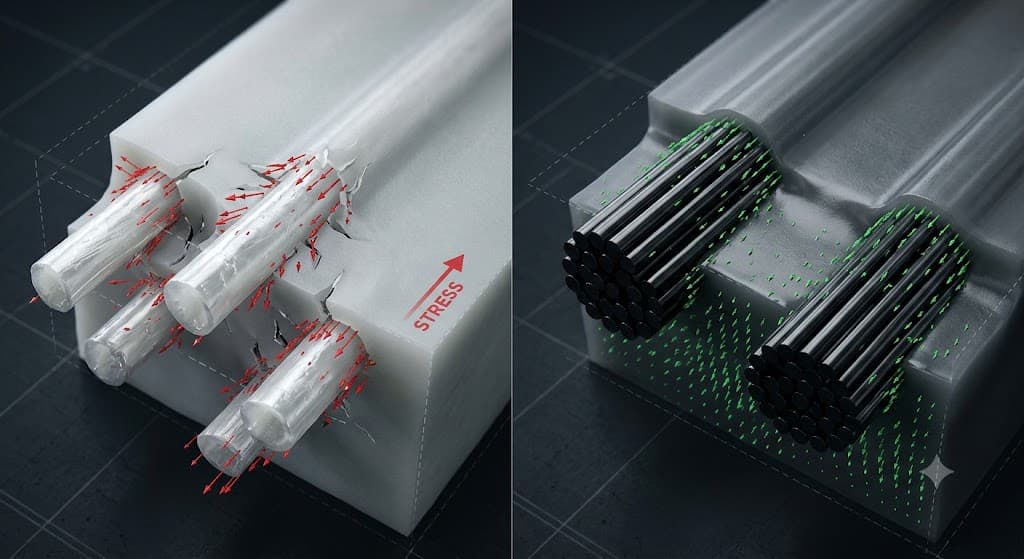
Выбор между стекловолокном (GF) и модифицированный нейлон, армированный углеродным волокном (УВ). В конечном итоге это тактический компромисс между Механические требования и стоимость компонентов за весь срок их службы. Инженеры и специалисты по закупкам постоянно сталкиваются с противоречиями: Максимальная механическая прочность при одновременном достижении целевого снижения веса без превышения пределов себестоимости единицы продукции. Стекловолокно (GF) и углеродное волокно (CF), являясь основными армирующими материалами для полиамидов, обладают уникальными микроструктурными механическими свойствами, определяющими конечные макроскопические характеристики. Стекловолокно остается предпочтительным выбором для конструкционных компонентов благодаря высокой экономической эффективности и надежному увеличению прочности. В свою очередь, углеродное волокно обеспечивает чрезвычайно высокую удельную прочность, низкую плотность и уникальные трибологические и электростатические свойства, что делает его незаменимым для высокотехнологичных применений, связанных с облегчением веса и точностью. Выбор оптимального материала требует сопоставления механических параметров с эксплуатационным напряжением, условиями окружающей среды и общими производственными затратами.С микроструктурной точки зрения, GF и CF модифицируют нейлоновые матрицы посредством различных механических интерфейсов. Стекловолокно повышает модуль упругости при растяжении и изгибе за счет передачи касательного напряжения на границе раздела фаз. Стандартный PA66, армированный 30% стекловолокном, повышает прочность на растяжение до 160–180 МПа, значительно улучшая при этом сопротивление ползучести и температуру деформации под нагрузкой. Однако плотность исходного стекла (~2,54 г/см³) увеличивает плотность композита до 1,35–1,45 г/см³, что приводит к появлению нежелательной массы в критически важных по весу узлах. В отличие от этого, углеродное волокно (Плотность волокон ~1,75–1,80 г/см³) обеспечивает меньший вес готового компаунда (1,25–1,35 г/см³). Что особенно важно, углеродное волокно обеспечивает превосходный удельный модуль упругости: PA66, армированный 30% углеродным волокном, регулярно превышает предел прочности на растяжение 220–250 МПа, а модуль упругости при изгибе в 1,5 раза выше, чем у аналогов из стекловолокна. Такие характеристики позволяют уменьшить толщину стенок, что обеспечивает кумулятивный эффект снижения веса за счет сочетания уменьшения плотности материала и геометрической оптимизации.
ЧИТАТЬ ДАЛЕЕ