Рекомендуемые продукты

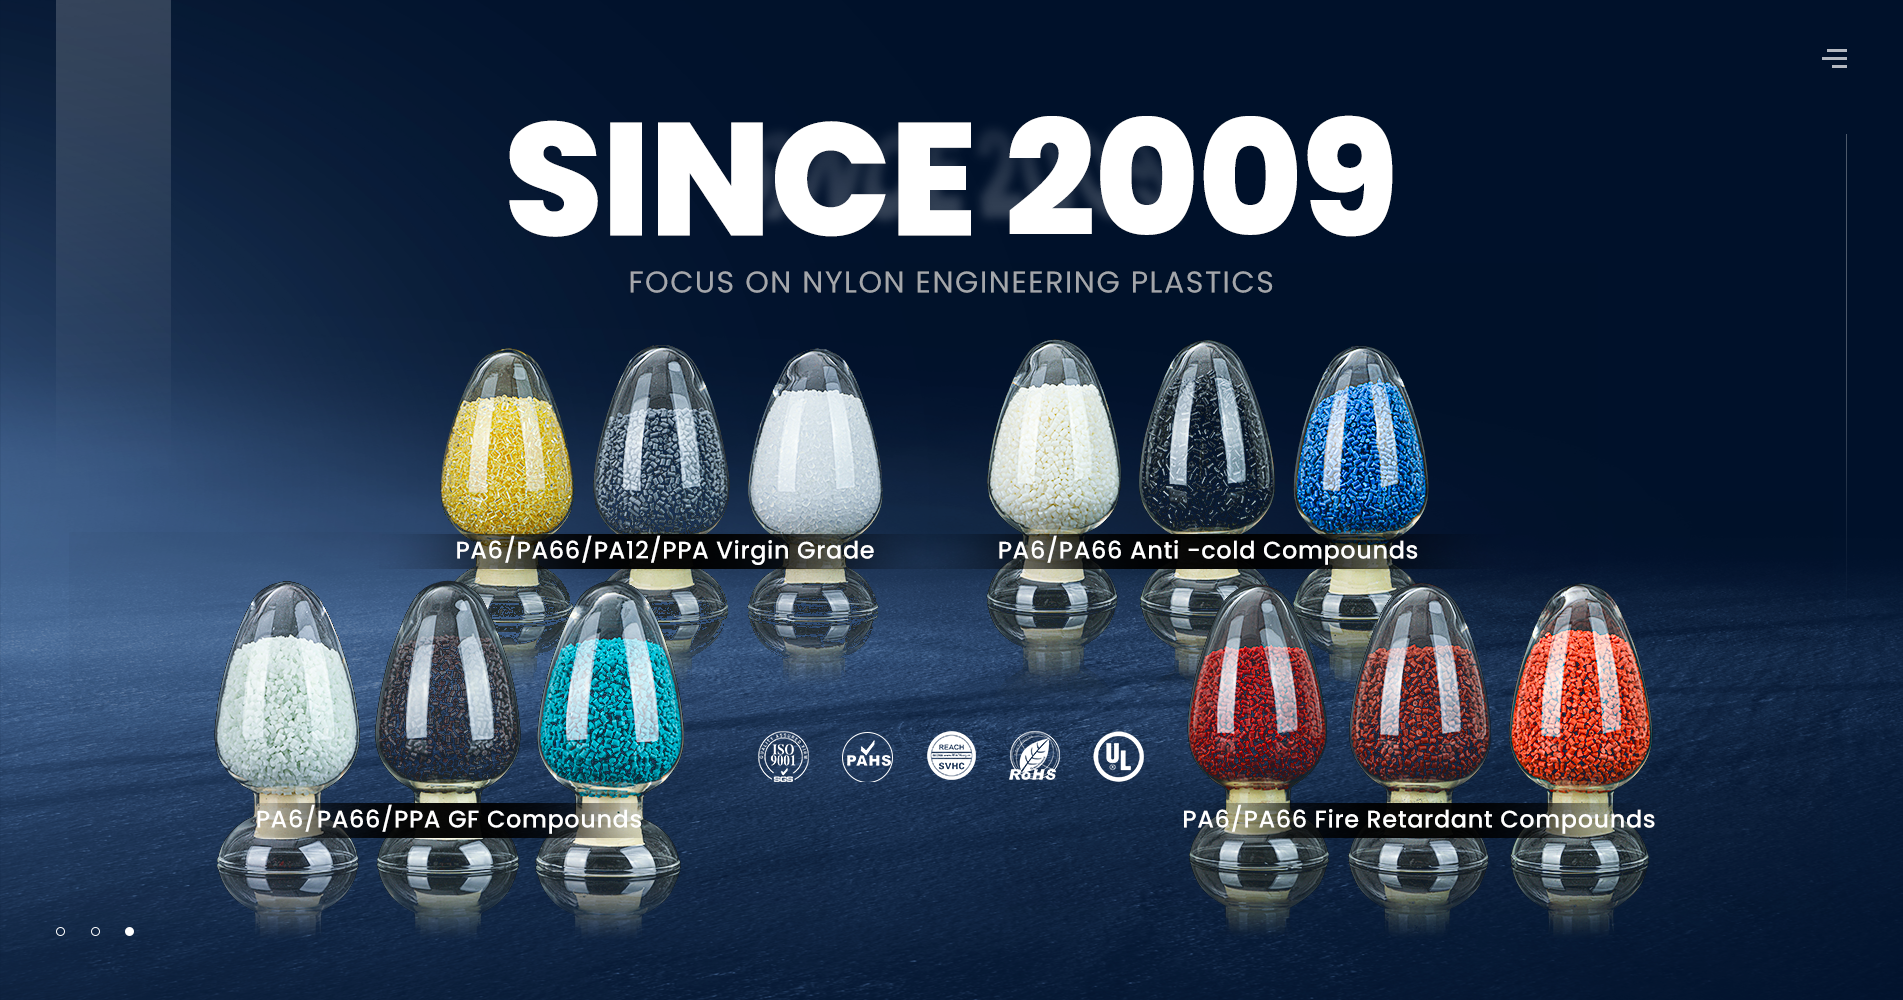
Мы специализируемся на производстве, разработке и применении нейлона PA6, PA66 для армирования, повышения прочности, теплопроводности, термостойкости, огнестойкости и других специальных модифицированных пластиков.
  • PA66 Resin
    PA66 EPR27 Первичный модифицированный нейлон высокой прочности 66

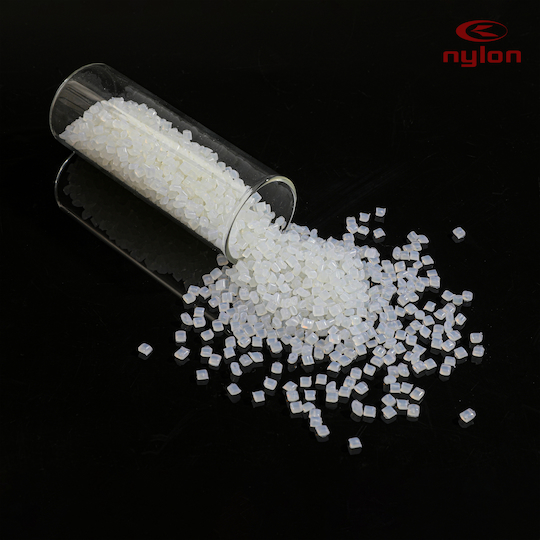
    Первоклассный нейлон PA66: Высококачественная немодифицированная смола полиамида 66 (PA66) с формулой EPR27, обеспечивающая однородность и превосходные эксплуатационные характеристики. Основные области применения: Идеально подходит для автомобильных деталей, электронных приборов, электроинструментов и промышленных передач. Прямые поставки с завода: Доступны настраиваемые параметры для удовлетворения конкретных требований к обработке и производительности.

  • Molding Process Glass Fiber Reinforced Material
    PA6 GF30 Натуральный/Черный Высокопрочный Стекловолоконный Материал

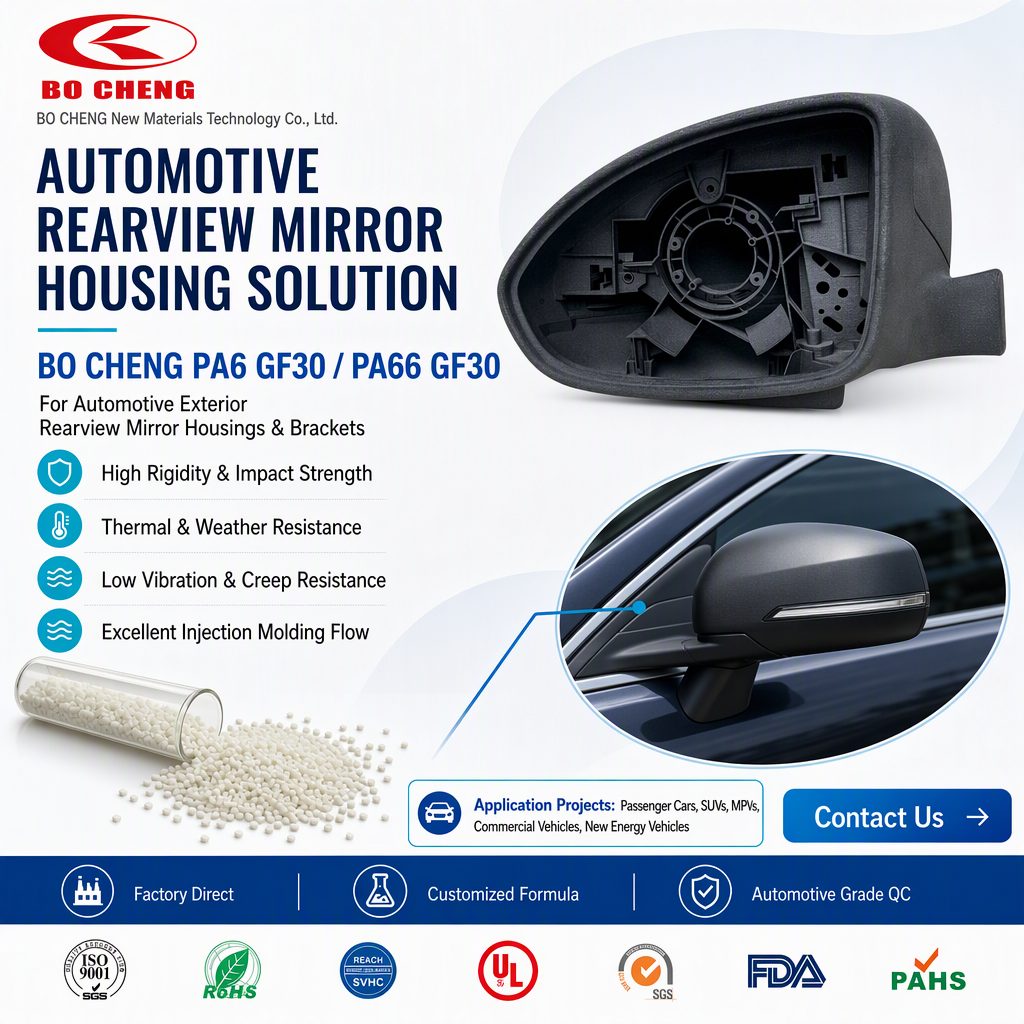
    Материал литьевого формования PA6 GF30, армированный 30% стекловолокна для повышения прочности, жесткости и ударопрочности.Доступны в натуральном и черном цветах, подходят для различных промышленных применений.Идеально подходит для автомобильных деталей, электронных приборов, электроинструментов и промышленного оборудования, обеспечивая стабильную производительность в условиях высоких нагрузок.Прямые поставки с завода с индивидуальными рецептурами для удовлетворения различных потребностей в области применения.

  • Engineering Plastic for High Performance
    Материал, армированный стекловолокном PA66 GF30, для повышенной прочности и долговечности

    Материал литьевого формования PA66 GF30, армированный 30% стекловолокна для повышения прочности на разрыв, жесткости и ударопрочности.Идеально подходит для автомобильных деталей, электронных приборов, электроинструментов и промышленного оборудования, гарантируя превосходную производительность в сложных условиях.Прямые поставки с завода с возможностью индивидуальной настройки для удовлетворения различных требований применения.

  • 30% Glass Fiber Reinforced PA6
    PA6 GF30 FR V0 Высокопрочный огнестойкий материал, армированный стекловолокном

    Материал литьевого формования PA6 GF30 FR V0, армированный 30% стекловолокна для обеспечения превосходной прочности и жесткости.Огнестойкий, сертифицированный по стандарту UL94 V-0, обеспечивает превосходную огнестойкость для областей применения, где безопасность имеет решающее значение.Идеально подходит для автомобильных деталей, электронных приборов и промышленного оборудования, обеспечивая надежную работу при высоких температурах.Прямые поставки с завода с индивидуальными рецептурами для удовлетворения различных требований применения.

  • PA66 GF30 FR V0 Supplier
    PA66 GF30 FR V0 огнестойкий материал, армированный стекловолокном

    Материал литьевого формования PA66 GF30 FR V0, армированный 30% стекловолокна для повышения прочности и жесткости. Огнестойкий, имеет рейтинг UL94 V-0, обеспечивая высокий уровень пожарной безопасности в критически важных приложениях. Идеально подходит для автомобильных компонентов, электронных приборов и промышленного оборудования., обеспечивая надежную работу в экстремальных условиях. Прямые поставки с завода с индивидуальными рецептурами для удовлетворения различных отраслевых требований.

  • Cold Weather Flexibility
    Материал PA6 Anti-Cold, прочный и устойчивый к холоду

    Материал PA6 для литья под давлением, разработанный для обеспечения превосходной морозостойкости и долговечности в условиях низких температур.Идеально подходит для автомобильных деталей, наружного оборудования и промышленного применения, требующего надежной работы в условиях экстремального холода.Прямые поставки с завода с индивидуальными рецептурами для удовлетворения конкретных потребностей применения.

  • Industrial Tools for Extreme Climates
    Материал PA66, устойчивый к холоду, высокая ударопрочность

    Высококачественный морозостойкий нейлон PA66: Специально разработан для сохранения гибкости, ударопрочности и структурной целостности в условиях низких температур. Основные области применения: Идеально подходит для автомобильных деталей, электронных приборов, наружного оборудования и промышленных компонентов, подверженных воздействию экстремально низких температур. Прямые поставки с завода: Индивидуальная формула материала для соответствия конкретным требованиям к производительности и обработке.

  • Nylon 6 YH800 Grade
    PA6 YH800 высококачественная нейлоновая смола 6 первого сорта

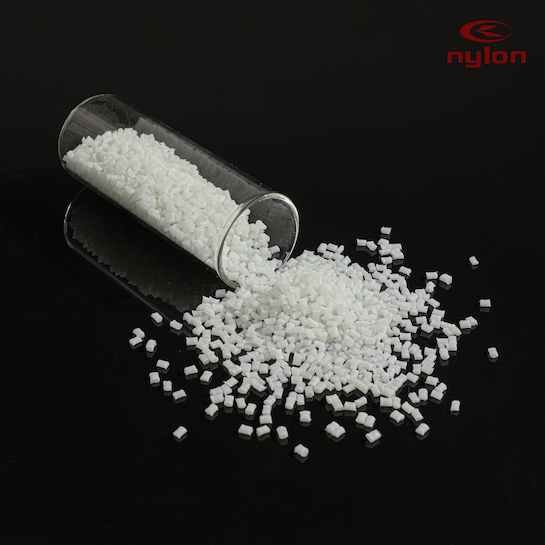
    Первоклассный нейлон PA6: Высококачественная немодифицированная смола полиамида 6 (PA6) с формулой YH800, обеспечивающая стабильную производительность и исключительную долговечность. Основные области применения: Идеально подходит для автомобильных деталей, электронных приборов, электроинструментов и промышленных компонентов. Прямые поставки с завода: Возможность настройки в соответствии с конкретными требованиями к обработке и производительности.

О Bocheng
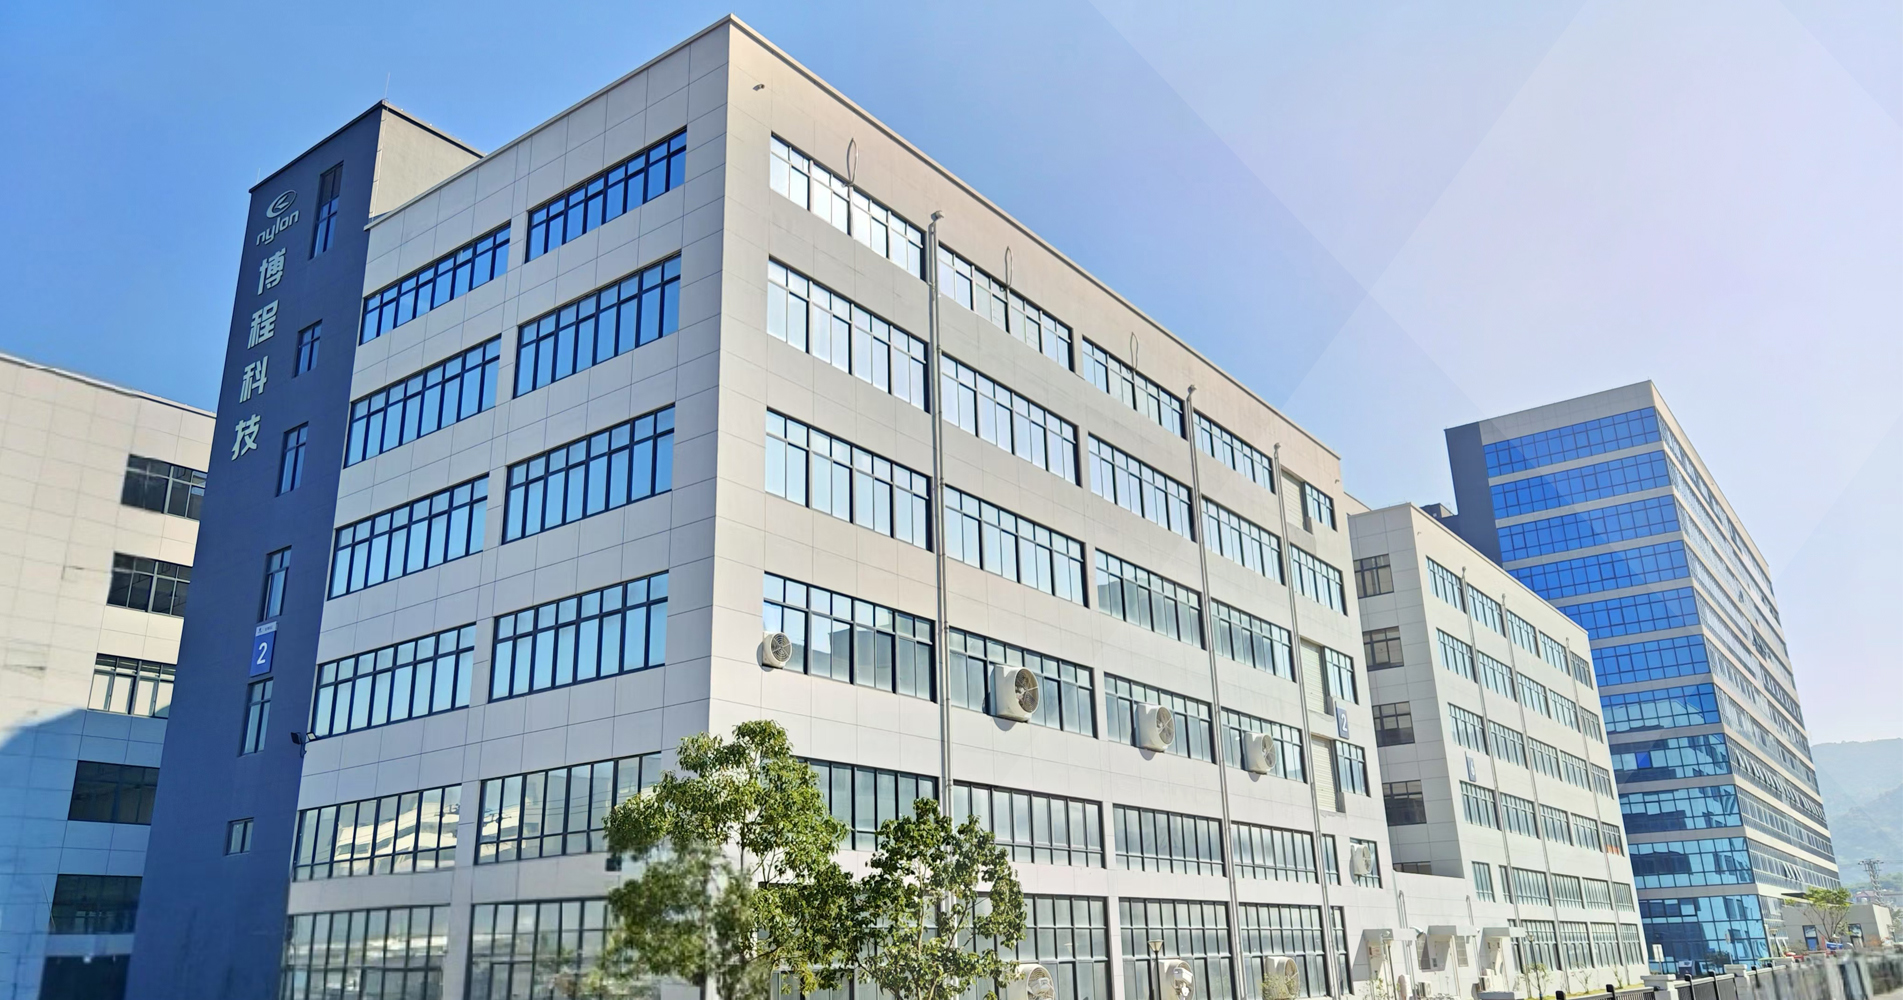
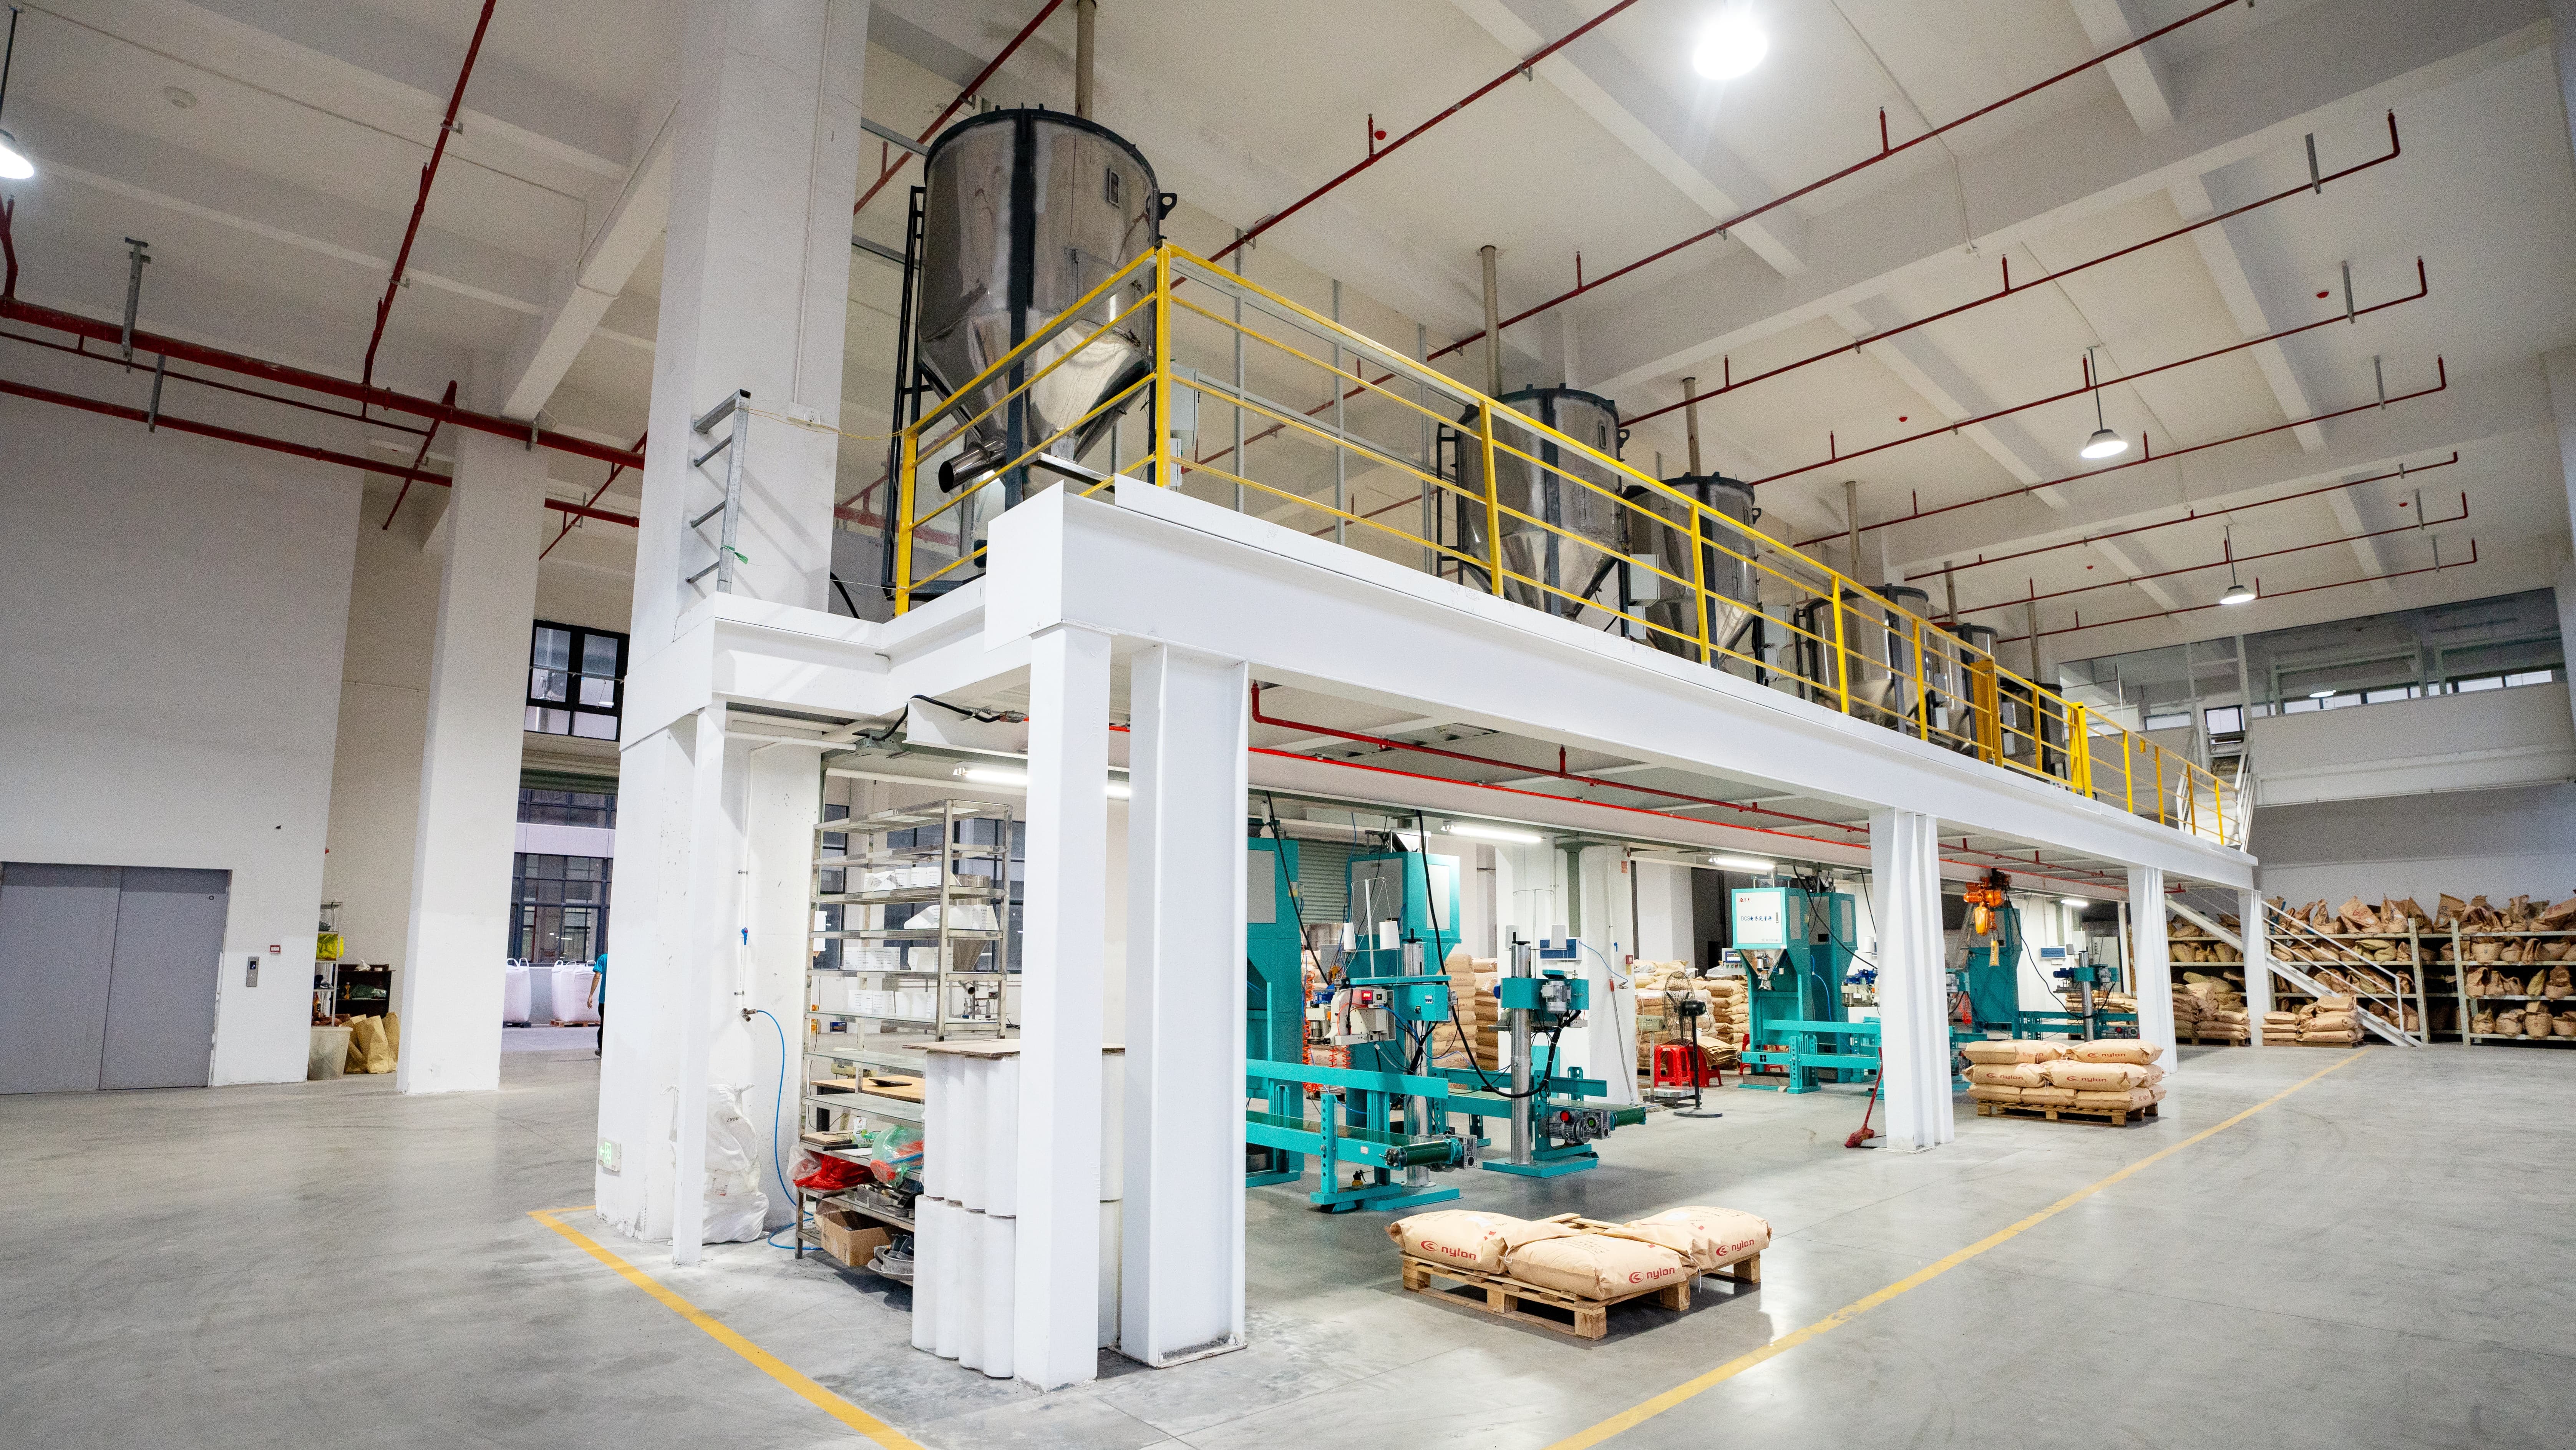
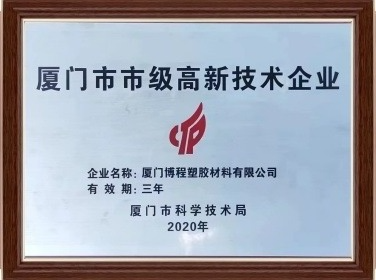
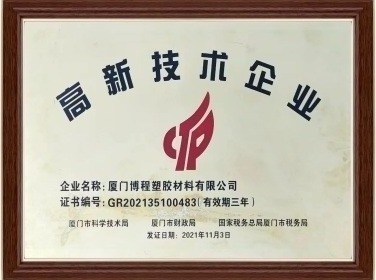
Xiamen Bocheng Plastic Materials Co., Ltd. — ведущее современное производственное предприятие, основанное в 2009 году и расположенное в Особой экономической зоне Сямынь, Китай. Как компания, приверженная технологическим инновациям и совершенству, мы интегрируем исследования и разработки, производство и продажи в области высокопроизводительных пластиковых материалов. За эти годы мы зарекомендовали себя как надежное имя в отрасли, заслужив несколько наград, включая признание как Муниципальное высокотехнологичное предприятие Сямыня, Национальное высокотехнологичное предприятие и Интегрированное предприятие по стандартизации.
  • Учредил
    0

    Найденный

  • Опыт
    0

    Страны-экспортеры

Производитель профессионального нейлона

«Предоставлять надежные гарантии удовлетворения потребностей клиентов и качества продукции».

Последние новости и блог

Будьте в курсе последних новостей и идей нашей компании. В нашем блоге представлены тенденции отрасли, инновационные продукты и экспертные мнения о нейлоновых материалах и многом другом.
  • 12 November 2026
    ISO 9001 and IATF 16949 Quality Standards at a Certified PA66 70G30HSLR BK009 Factory

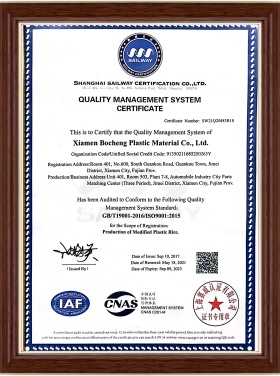
    Deconstructing Automotive-Grade Compliance: ISO 9001 and IATF 16949 Standards in Polyamide Compounding High-performance engineering plastics power critical components in modern automotive platforms and heavy industrial machinery. Modern original equipment manufacturers demand extreme mechanical strength, structural integrity, thermal stability, and long-term chemical resistance. Polyamide 66 reinforced with 30% glass fiber represents a primary workhorse compound for high-stress structural parts. However, achieving superior raw material performance on a laboratory scale differs significantly from delivering uniform quality across thousand-ton commercial shipments. Automotive supply chains require rigorous adherence to international quality management frameworks to guarantee zero-defect manufacturing. Sourcing engineering resins from a verified Certified PA66 70G30HSLR BK009 Factory gives tier-1 molders structural guarantees for critical under-the-hood components and heavy-duty mechanical assemblies. Standard ISO 9001 certification provides a foundation for systematic quality management, operational governance, and organizational consistency. However, the automotive sector demands the specialized IATF 16949 quality framework to address extreme field conditions. This stringent standard integrates Advanced Product Quality Planning and the Production Part Approval Process directly into daily compounding workflows. These engineering protocols emphasize defect prevention, continuous risk reduction, comprehensive failure mode identification, and total variation elimination across high-volume production runs. Consequently, certified compounding facilities maintain detailed control metrics across raw resin selection, fiber surface sizing, heat stabilizer loading, and twin-screw extrusion parameters.   The Five-Stage Quality Protocol: Mapping Standards into Everyday Manufacturing Translating high-level quality certifications into consistent physical properties requires an integrated testing protocol across every compounding step. Quality control begins during the raw material incoming inspection stage. Quality engineers test virgin PA66 base resin for relative viscosity, initial moisture content, and molecular weight distribution. Simultaneously, technical teams audit glass fiber strand length, sizing compatibility, and heat stabilizer purity prior to compounding. Controlling raw material inputs prevents batch-to-batch variations before processing ever begins. The second phase governs in-process quality control during twin-screw melt compounding. Extrusion monitoring systems track barrel temperature profiles, screw speed, torque, and vacuum degassing pressure in real time. Technicians verify the precise 30% glass fiber loading through burn-off ash testing at regular intervals. Furthermore, automated sampling checks matrix dispersion uniformity, anti-oxidant distribution, and heat stabilizer dispersion throughout continuous production runs. Stage three focuses on particle morphology and micro-milling consistency during pellet handling and transformation. Controlling granule size distribution, bulk density, and surface dust levels ensures uniform feeding behavior and consistent melting rates inside customer injection molding machines. Stage four applies advanced analytical characterization through differential scanning calorimetry and melt rheology testing. Thermal analysis determines melting point behavior, crystallization temperature, glass transition points, and enthalpy curves. Evaluating these thermodynamic markers eliminates thermal hysteresis and prevents molecular chain degradation during high-temperature compounding. The final stage completes outgoing quality verification through comprehensive Certificate of Analysis documentation. Quality teams pull random samples from each finished lot to perform standardized mechanical testing. Technicians measure tensile strength at yield, flexural modulus, Izod notched impact resistance, and heat deflection temperature under standardized environmental conditions. Outgoing shipments must meet exact specification thresholds before receiving final quality clearance for release. Traceability Architecture: Full-Lifecycle Genealogies from Granule to End Application A core pillar of IATF 16949 compliance involves establishing complete product traceability across the entire manufacturing lifecycle. Every production batch receives a unique digital identifier that links finished pellets back to original raw material lots, specific production operators, and machine run numbers. Automated warehouse management systems record raw material origin, continuous sensor logs, feeder calibration data, and final laboratory test results within a centralized database. This detailed data trail allows engineers to isolate process variables and conduct rapid root-cause diagnostics if field anomalies occur during molding operations. Systematic quality control becomes especially critical during the scale-up transition from pilot samples to full commercial production runs. Technical teams analyze process variations to bridge performance gaps during the transition from sample to mass production: engineering root cause analysis of nylon material performance improvement. Identifying subtle thermal shifts, filler degradation, or fiber orientation issues during early production prevents costly mold modifications and scrap generation later. Documented process stability prevents unexpected mold shrinkage variation, warpage, or mechanical drop-offs during high-speed injection molding. Enterprise Quality Infrastructure & Certification Verification Executing rigorous automotive quality standards requires advanced processing infrastructure, automated control systems, and certified laboratory testing facilities. Industrial compounder BOCHENG (Xiamen Bocheng Plastic Materials Co., Ltd) maintains specialized production lines dedicated to high-strength polyamide compounding. The facility operates under certified quality management systems, including ISO 9001:2015 certificate CN19/31332 and IATF 16949:2016 certificate 0380315, issued by international accredited registrar bodies. These official credentials confirm that manufacturing operations adhere strictly to global quality control standards. With an annual engineering plastic production capacity exceeding 15,000 tons, BOCHENG delivers consistent material supplies for demanding global applications. The enterprise manufactures specialized formulations, including heat-stabilized, hydrolysis-resistant, glycol-resistant, and black pigmented grades like PA66 70G30HSLR BK009. These materials supply major automotive suppliers for engine covers, intake manifolds, cooling system modules, thermostat housings, and structural electrical connectors. Partnering with a Certified Polymer Engineering Pioneer Sourcing engineering plastics from a certified manufacturer provides significant competitive advantages for tier-1 suppliers and industrial molders. In-house compounding expertise allows technical teams to adjust glass fiber loading, thermal stabilizers, flame retardants, and color matrices to meet custom customer specifications. Direct collaboration with experienced polymer engineers streamlines material qualification cycles, minimizes tool tuning, and shortens time-to-market for complex engineering projects. Transparent procurement practices give international clients direct access to technical support and complete quality documentation. Enterprise buyers and quality auditors can verify official accreditation records, review complete product specifications, examine lot-specific inspection reports, and request validation samples for independent testing. Partnering with a certified compounding specialist establishes reliable material supply chains, protects brand equity, and ensures long-term part reliability in demanding end-use applications. Discover verified polyamide manufacturing capabilities and quality documentation at: https://www.pa6-pa66.com/.
  • 12 November 2026
    Ensuring SGS RoHS and REACH Compliance: Quality Audit Criteria for a Certified PA612 CF40 Supplier

    Regulatory Risk Mitigation: Converting Environmental Compliance into Procurement Security Global environmental regulations shape material procurement strategies across automotive, electronics, and industrial manufacturing sectors. Strict regulatory frameworks, including the European Union RoHS directive, REACH SVHC candidate lists, and TSCA guidelines, restrict hazardous chemicals in engineering thermoplastics. Non-compliant components expose international manufacturers to customs impoundments, heavy regulatory fines, product recalls, and severe brand equity damage. Industrial buyers must evaluate environmental compliance alongside mechanical strength, thermal resistance, and dimensional stability. Sourcing high-performance carbon-fiber-reinforced polyamides from a qualified Certified PA612 CF40 Supplier mitigates regulatory liability while guaranteeing material integrity for mission-critical structural assemblies. Environmental risk management requires moving beyond superficial compliance claims. Supply chain auditors must establish proactive screening frameworks to verify chemical purity across all raw material inputs. Specialized engineering polymers, such as polyamide 612 reinforced with 30% or 40% carbon fiber, utilize complex chemical additive packages. Coupling agents, sizing treatments, anti-oxidants, and color masterbatches can inadvertently introduce restricted substances into the final plastic compound. Consequently, tier-1 suppliers implement rigorous supplier audit protocols to ensure uncompromised chemical purity from raw monomer synthesis to final granule packaging.   The Procurement Audit Checklist: Four Pillars of Environmental Assurance Procurement teams rely on a structured four-pillar audit protocol to evaluate material suppliers effectively. The first pillar focuses on hazardous substance restriction verification. Auditors verify that engineering resins comply fully with RoHS 2.0 requirements, restricting ten core hazardous substances. Testing covers heavy metals, polybrominated biphenyls, polybrominated diphenyl ethers, and four specific phthalate plasticizers. Furthermore, evaluation routines verify that chemical concentrations remain well below the 0.1% weight threshold established by international environmental authorities. The second pillar requires full material disclosure through supply chain chemical declarations. Certified compounding facilities maintain transparent chemical inventories for base resins, carbon fiber sizing agents, internal lubricants, and functional additives. Establishing complete material traceability ensures that no undocumented additives enter twin-screw extrusion lines during continuous production. Pillar three centers on third-party analytical verification through accredited testing protocols. Leading industrial compounders partner with internationally recognized laboratories, such as SGS or TUV, to conduct rigorous chemical testing. Laboratory technicians utilize advanced analytical methods, including gas chromatography-mass spectrometry and inductively coupled plasma optical emission spectrometry, following IEC 62321 international testing standards. The final pillar establishes mandatory renewal rhythms and batch-level audit protocols. Annual laboratory re-certifications verify long-term formulation compliance. Simultaneously, incoming raw material batches undergo lot-by-lot X-ray fluorescence screening prior to processing. Combining annual full-scan third-party testing with continuous internal screening prevents hazardous cross-contamination across production runs. Advanced Polymer Selection Matrices: Comparing Polyamide Variants Understanding environmental compliance becomes even more critical when evaluating broader engineering plastic families. Technical insights from a PA6 GF30 vs PA66 GF30 material selection matrix from a high quality 30 glass fiber reinforced nylon 6 supplier highlight how material selection impacts both physical performance and regulatory stability. Polyamide 6 reinforced with 30% glass fiber provides excellent surface aesthetics, easier processing characteristics, and cost-effectiveness for general industrial housings. In contrast, polyamide 66 reinforced with 30% glass fiber delivers superior thermal endurance, higher tensile modulus, and greater creep resistance under elevated temperatures, making it the preferred choice for heavy-duty automotive engine compartments. However, standard short-chain polyamides absorb significant ambient moisture, which affects dimensional stability and mechanical stiffness over time. Long-chain polyamides, such as polyamide 612 reinforced with carbon fiber, offer a superior technical solution. Carbon-fiber-reinforced PA612 grades exhibit dramatically reduced moisture absorption, exceptional dimensional precision, and outstanding stiffness-to-weight ratios. These properties make PA612 CF30 and CF40 compounds ideal for precision aerospace brackets, robotics components, and high-speed mechanical drives where environmental exposure is severe. Electrical Housing Safety and Halogen-Free Flame Retardancy Safety standards in electrical and electronic applications require specialized compounding solutions that balance mechanical strength with rigorous flame retardancy. Insights from an electrical housing safety insights from a high quality PA66 GF30 FR V0 supplier emphasize the critical importance of halogen-free flame retardant systems. Traditional electrical housings relied on halogenated compounds containing bromine or chlorine, which released toxic corrosive gases during combustion and faced increasing regulatory pressure under global environmental directives. Modern engineering compounding replaces halogenated additives with eco-friendly phosphorus-nitrogen flame retardant formulations. These advanced systems enable reinforced polyamides to achieve UL94 V-0 flammability ratings at minimal wall thicknesses while maintaining high Comparative Tracking Index (CTI) performance and excellent Glow Wire Ignition Temperature (GWIT) ratings. Integrating halogen-free flame retardants ensures that electrical enclosures meet strict international safety certifications without violating RoHS or REACH restricted substance limits.   BOCHENG’s Environmental Quality Assurance Framework Delivering eco-compliant engineering thermoplastics requires advanced compounding technology and rigorous quality management systems. Industrial resin manufacturer BOCHENG (Xiamen Bocheng Plastic Materials Co., Ltd) operates modern production facilities backed by ISO 9001 and IATF 16949 quality management certifications. With an annual production capacity exceeding 15,000 tons, BOCHENG provides consistent material supplies for demanding global applications. Technical teams enforce strict quality controls across every compounding stage to guarantee full chemical compliance. BOCHENG maintains up-to-date SGS test reports verifying non-detectable levels across RoHS restricted substances and REACH SVHC candidate lists. These traceable compliance documents cover premium carbon-fiber-reinforced grades, including PA612 CF30 and PA612 CF40 granules, alongside flame-retardant electrical grades. Enterprise procurement officers can review complete technical documentation, verify third-party test reports, and request validation sample batches for independent laboratory screening. Direct manufacturer partnership ensures long-term regulatory compliance, robust material availability, and reliable part performance in critical industrial applications. Explore verified eco-compliant engineering thermoplastics at: https://www.pa6-pa66.com/.
  • 08

    2026-05

    От образца к серийному производству: инженерный анализ первопричин улучшения характеристик нейлонового материала 2

    Практический пример — корпус автомобильного разъема, изготовленный из PA66 GF30В процессе окалины снижение температуры пресс-формы с 90°C до 70°C улучшило время цикла, но снизило ударопрочность примерно на 15%, что привело к поломке. Восстановление исходной температуры пресс-формы решило проблему. подчеркивая зависимость производительности от условий процесса.Кинетика кристаллизации полиамида напрямую связывает скорость охлаждения с механическими свойствами. Более быстрое охлаждение увеличивает жесткость, но снижает ударную вязкость. Поддержание этого баланса крайне важно, но часто нарушается в условиях высокопроизводительного производства.Данные подтверждают эти тенденции: ударная прочность может варьироваться в зависимости от... 20% с колебаниями влажности и изменениями модуля упругости при изгибе 10–15% при изменении температуры пресс-формы. Эти колебания достаточно значительны, чтобы повлиять на надежность изделия.В конечном счете, оптимизация производительности заключается не в выборе лучшего материала, а в управлении технологической системой. Инженеры должны уделять первостепенное внимание стандартам сушки, температурным диапазонам формования и пределам сдвига для обеспечения стабильности. 

    ЧИТАТЬ ДАЛЕЕ
  • 08

    2026-05

    От образца к серийному производству: инженерный анализ первопричин улучшения характеристик нейлонового материала 1

    От проверки прототипа до массового производства, происходят изменения в производительности. полиамид Часто их ошибочно принимают за несоответствие материала, тогда как в действительности они возникают из-за изменений условий обработки. В контролируемых лабораторных условиях образцы, полученные методом литья под давлением, изготавливаются при стабильных условиях сушки, низком сдвиговом воздействии и оптимизированной температуре пресс-формы. Однако при масштабировании до серийного производства изменения содержания влаги, времени цикла и истории сдвиговых воздействий значительно изменяют поведение материала.Полиамид очень чувствителен к влаге. Изменение влажности на 0,08–0,2% может привести к заметному снижению ударной вязкости и увеличению количества поверхностных дефектов. В массовом производстве колебания влажности, связанные с обработкой материала и влажностью окружающей среды, происходят еще до того, как материал попадает в формовочную машину.Смещение технологического окна — еще один ключевой фактор. Более высокие скорости впрыска и более короткие циклы увеличивают скорость сдвига, усиливая молекулярную ориентацию и анизотропию. Это особенно заметно в армированный стекловолокном PA66где выравнивание волокон влияет на деформацию и стабильность размеров.Различия в оснастке еще больше усложняют масштабирование. Многогнездные формы создают дисбаланс потока и температурные градиенты, влияя на поведение кристаллизации и стабильность усадки. Эти проблемы часто ошибочно связывают с вариациями материала, а не с отклонениями в процессе.

    ЧИТАТЬ ДАЛЕЕ
  • 23

    2026-04

    Сравнительная модель стоимости жизненного цикла для PA6, PA66 и переработанного нейлона 2.

    Однако это структурное преимущество также влечет за собой определенные компромиссы. PA66 требует более высоких температур обработки и, как правило, потребляет больше энергии при литье под давлением. В условиях крупномасштабного производства эти различия влияют на энергопотребление оборудования, время охлаждения и продолжительность цикла формования.Сравнение становится более сложным, когда Переработанный нейлон используется в процессе выбора материалов. Переработанный нейлон обычно получают из отходов промышленного производства или бытовых отходов. После очистки, повторного компаундирования и стабилизации материал может быть повторно использован в производственном цикле в качестве сырья для конструкционных пластмасс.Одним из главных преимуществ переработанного нейлона является значительно меньший углеродный след по сравнению с производством первичных полимеров. Кроме того, цена на переработанные материалы иногда менее чувствительна к колебаниям на рынках нефтехимического сырья. Однако, Вопросы стабильности свойств и однородности от партии к партии по-прежнему требуют тщательной инженерной проверки.Опыт нескольких производственных проектов показывает, что цена сырья сама по себе редко определяет конечный экономический результат. Например, в проекте по изготовлению конструкционных компонентов для бытовой техники PA6 первоначально казался наиболее экономически выгодным материалом из-за более низкой цены сырья по сравнению с другими материалами. ПА66. Однако долговременные испытания на старение показали, что компонент постепенно терял стабильность размеров при воздействии непрерывных рабочих температур около 90 °C.Для компенсации этого эффекта инженерам пришлось увеличить толщину стенок конструкции компонента. Это изменение увеличило общий расход материала и потребовало корректировки конструкции литьевой формы. В результате первоначальное ценовое преимущество ПА6 значительно снизился.Аналогичная ситуация наблюдалась и в некоторых компонентах электромобилей. В некоторых ранних проектах проектирования выбирались более дешевые нейлоновые материалы, чтобы снизить первоначальную стоимость компонентов. Однако во время длительных испытаний на термическую цикличность в ряде деталей появлялись трещины от напряжения или деформация размеров. Замена материала на более термостойкий полиамид увеличила стоимость материала, но снизила риск отказа компонента во время эксплуатации автомобиля.Эти примеры иллюстрируют, почему подход, основанный на анализе жизненного цикла, приобретает все большее значение при выборе инженерных материалов. Вместо того чтобы сосредотачиваться исключительно на стоимости сырья, инженеры оценивают совокупное влияние множества факторов на протяжении всего жизненного цикла продукта.Упрощенная модель оценки стоимости жизненного цикла нейлоновых материалов обычно включает в себя стоимость закупки сырья, энергопотребление при обработке, эффективность производства, срок службы изделия и потенциальную ценность для вторичной переработки по окончании срока службы. Совместный анализ этих параметров позволяет легче понять реальную экономическую эффективность различных материальных систем.Например, в высокотемпературных конструкционных приложениях PA66 может показаться более дорогим на уровне сырья. Однако, если этот материал значительно повышает долговечность изделия и снижает риск отказов, общая стоимость жизненного цикла может оказаться ниже, чем у PA6.Напротив, полиамид PA6 часто демонстрирует явные преимущества в тонкостенных компонентах со сложной геометрией. Его превосходная текучесть позволяет снизить давление впрыска и сократить время заполнения, что повышает производительность в условиях массового производства.Переработанный нейлон вносит новое измерение в оценку затрат на протяжении всего жизненного цикла. Его основная ценность заключается в сокращении выбросов углекислого газа и соблюдении нормативных требований, а не только в экономических выгодах. Поскольку раскрытие информации о выбросах углекислого газа становится все более распространенным явлением в европейских цепочках поставок, производители автомобилей начинают запрашивать документацию о содержании переработанных материалов в конструкционных пластмассах.В этих условиях использование переработанного нейлона является не только экономическим фактором, но и частью более широкой стратегии устойчивого развития в рамках цепочки поставок.В будущем выбор инженерных материалов будет постепенно смещаться от простого сравнения цен к всесторонней оценке жизненного цикла. При выборе между материалами PA6, PA66 и переработанным нейлоном инженеры должны учитывать баланс между механическими характеристиками, эффективностью обработки, долгосрочной надежностью и воздействием на окружающую среду.Поставщики материалов, способные предоставлять достоверные данные о жизненном цикле, в том числе: испытания на долговечность и анализ углеродного следаВероятно, в будущем компания займет более прочные позиции в цепочках поставок инженерных материалов.

    ЧИТАТЬ ДАЛЕЕ

Оставить сообщение

Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше подробностей, оставьте сообщение здесь, и мы ответим вам как можно скорее.
ПРЕДСТАВЛЯТЬ НА РАССМОТРЕНИЕ

ДОМ

ПРОДУКЦИЯ

WhatsApp

Контакт